
সেলুলোজীয় কাঁচামাল থেকে পাল্প উৎপাদন এবং পাল্প থেকে পেপার উৎপাদনের বিস্তারিত
খ. পাল্প থেকে পেপার উৎপাদন
কাগজ উৎপাদনের প্রয়োজনীয় উপাদানসমূহ:
কাগজ উৎপাদনের প্রয়োজনীয় উপাদানসমূহকে দুইভাগে ভাগ করা হয়-
- ১. তন্তুময় উপাদান: তন্তুময় উপাদান কাগজের মূল উপাদান। যা সেলুলোজ সরবরাহ করে। বাঁশ, কাঠ, পাট গাছ, তুলা, খড়, আখের ছোবড়া, গম গাছের স্টিক, ছেঁড়া কাপড়-চোপড়, এবং অব্যবহৃত কাগজ ইত্যাদি তন্তুময় উপাদান হিসাবে ব্যবহৃত হয়।
- ২. তন্তুবিহীন উপাদান: তন্তুবিহীন উপাদান সাধারণত রাসায়নিক পদার্থ। যেমন: সালফার, চুনাপাথর, সোডা অ্যাশ, রেজিন, অ্যালাম, সল্টকেক, মৃত্তিকা এবং রঙিন কাগজ তৈরির জন্য বিভিন্ন ধরনের রং ইত্যাদি ।
কাগজ উৎপাদনের মূলনীতি:
কাগজ উৎপাদনের মূলনীতি দু’ভাগে ভাগ করা যায়-
ক. সেলুলোজীয় কাঁচামাল থেকে পাল্প উৎপাদন
এবং
খ. পাল্প থেকে পেপার উৎপাদন
ক. সেলুলোজীয় কাঁচামাল থেকে পাল্প উৎপাদন:
সেলুলোজীয় উপাদান সমৃদ্ধ কাঁচামাল বাঁশ, কাঠ, পাট গাছ, তুলা, খড় এবং আখের ছোবড়া ইত্যাদি সংগ্রহ করে পরিষ্কার পানি দ্বারা ধুয়ে, ছোট ছোট টুকরা করে কাটা হয়। এই ছোট ছোট টুকরা গুলোকে হাইড্রোলিক যন্ত্রের সাহায্যে বাকল অপসারণ করে চিপার মেশিনের সাহায্যে অতি ক্ষুদ্র ক্ষুদ্র টুকরায় পরিণত করা হয়। এই ক্ষুদ্র টুকরা গুলোকে চিপ বিন নামক কক্ষে সংগ্রহ করা হয়।
অতঃপর এগুলোকে ডাইজেস্টারে (মরিচাহীন ইস্পাত দ্বারা তৈরি এবং চাপ সহ্য করার ক্ষমতা 250 PSI) প্রেরণ করা হয়। ডাইজেস্টারে সাদা লিকার থাকে। সাদা লিকার মূলত 27.17% Na2S, 58.6% NaOH ও 14.3% Na2CO3 এর মিশ্র দ্রবণ। এর মধ্যে Na2S ও NaOH মূলত দ্রাবক হিসাবে কাজ করে।
ডাইজেস্টারের মধ্যে স্টিম চালনা করা হয়। কুকিং সম্পন্ন হওয়ার জন্য একে প্রায় তিন ঘন্টা সময় এবং 110 PSI চাপ প্রয়োগ করা হয়। ডাইজেস্টরে যে রাসায়নিক বিক্রিয়া সম্পন্ন হয় তার অন্যতম হলো তন্তুময় সেলুলোজীয় কাঁচামালে উপস্থিত লিগনিনকে ক্ষারযোগে আর্দ্রবিশ্লেষণ করার মাধ্যমে এসিড, অ্যালকোহল এবং মারক্যাপটানে পরিণত করা।
লিগনিন অপসারিত সেলুলোজকে Cl2 দ্বারা বিরঞ্জিত করে পর্যায়ক্রমে ধৌত করে এবং পানি অপসারণ করে গাঢ় করলে সালফেট পাল্প বা মন্ড পাওয়া যায়। এটি কাগজের শীট তৈরিতে ব্যবহৃত হয়।
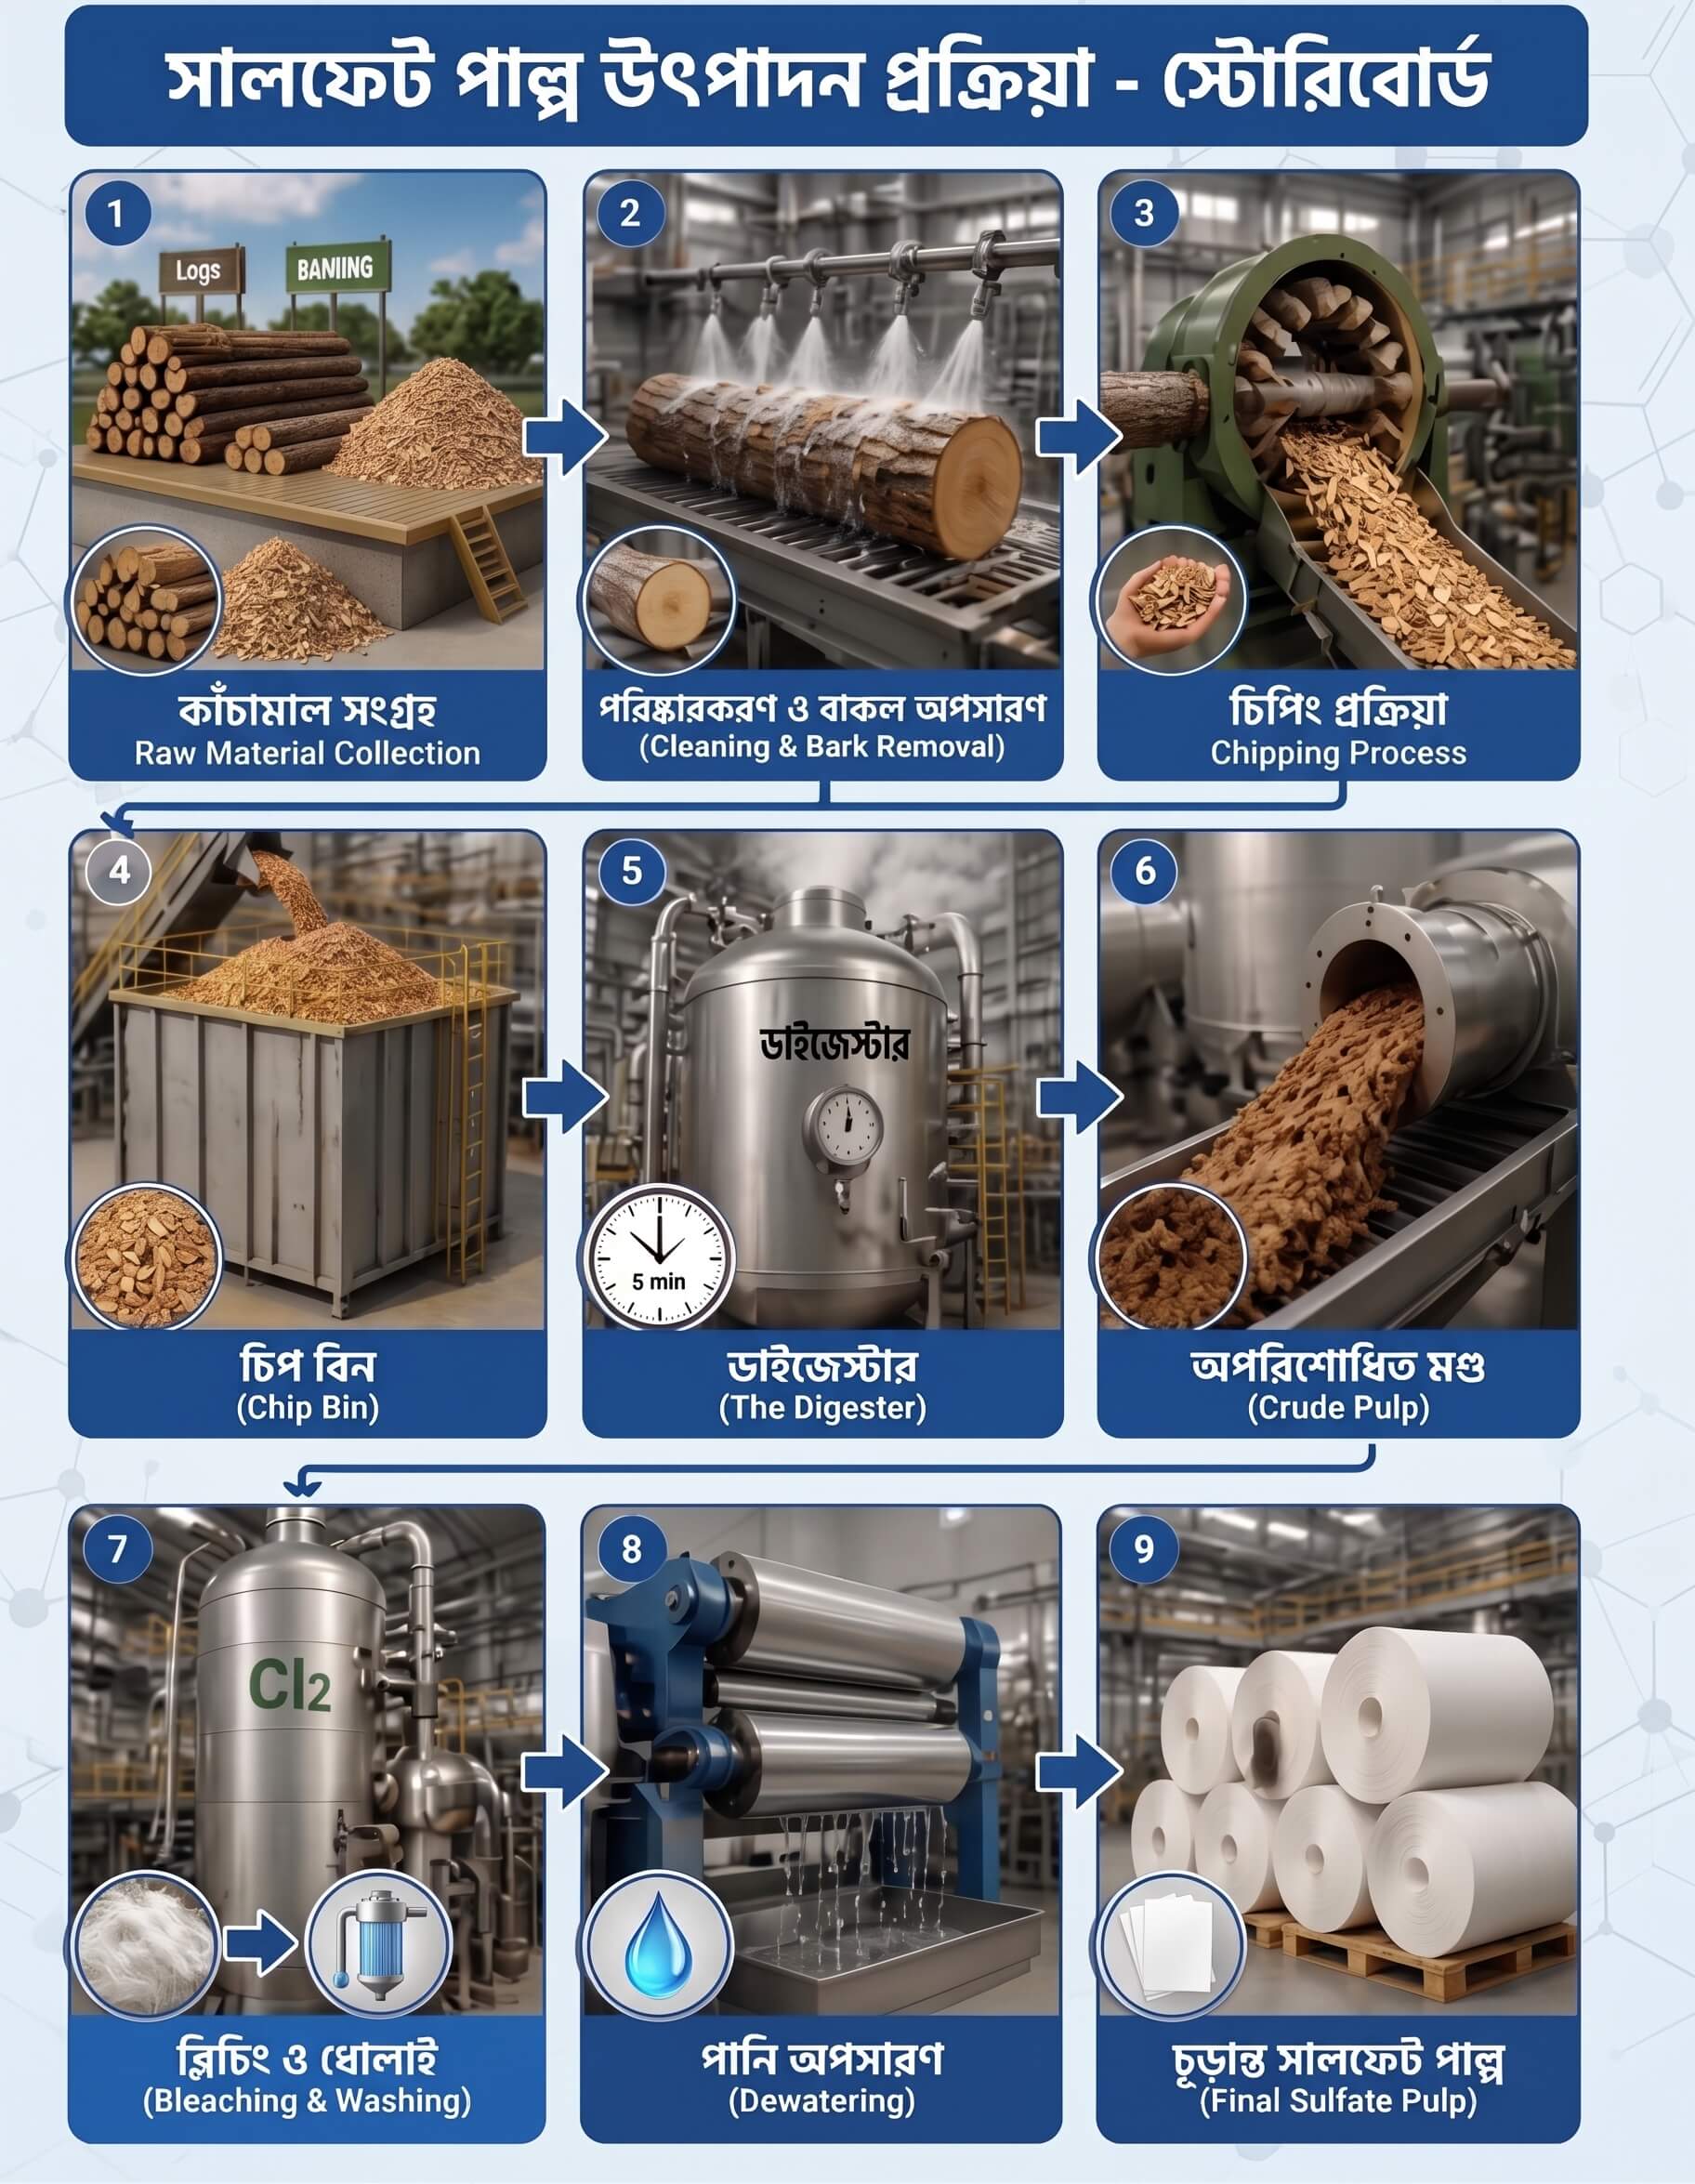 চিত্র: সেলুলোজীয় কাঁচামাল থেকে পাল্প উৎপাদন প্রক্রিয়ার চিত্র
প্রশ্ন: পাল্প থেকে পেপার উৎপাদনের মূলনীতি ব্যাখ্যা কর।
খ. পাল্প থেকে পেপার উৎপাদন:
পাল্প বা মণ্ডকে কাগজে রূপান্তরের জন্য প্রধানত তিনটি ধাপ অনুসরণ করা হয়।
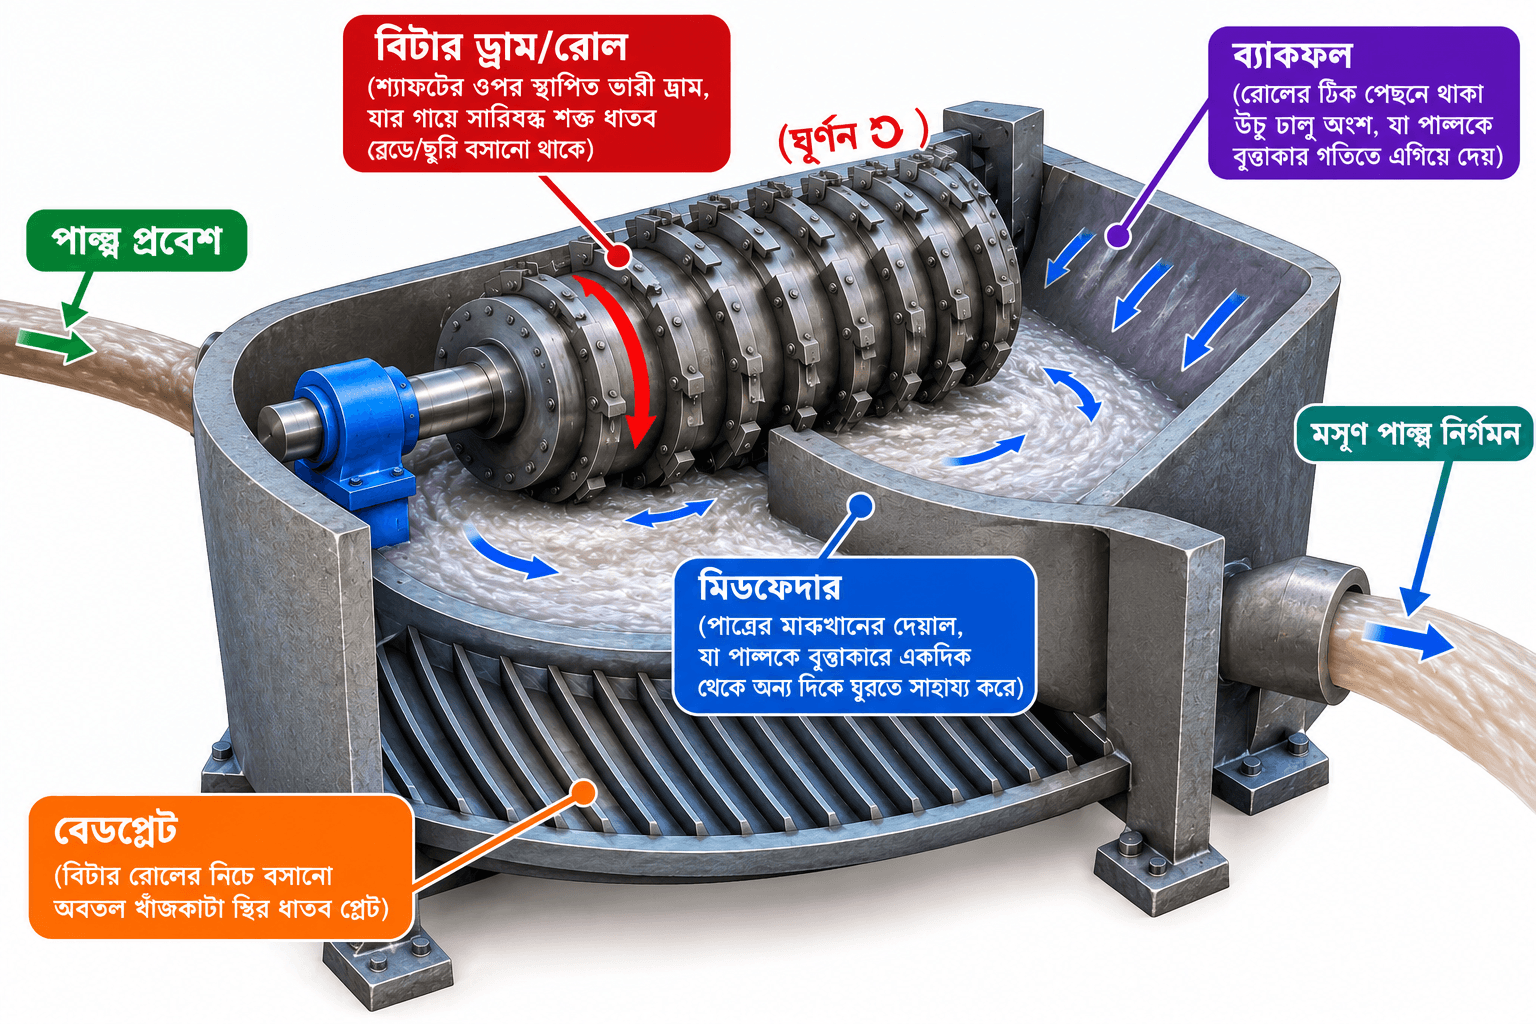
ধাপ ১ ক. বিটিং :
এ কাজটি বিটারে সম্পন্ন করা হয়। বিটার একটি ধাতব গোলাকার ট্যাংক যাতে একটি দেয়াল থাকে, যাতে করে পাল্প এর চারদিক দিয়ে অবিরত ঘুরতে পারে। এর এক পাশে কতগুলো ছুরিযুক্ত রোলার থাকে। এর ঠিক নিচে কতগুলো ধাতুর পাত বসানো স্থির বেড প্লেট থাকে। ট্যাংকের মধ্যে প্রবেশ করে ফলে এটি অধিকতর শক্ত, সমরূপ, ঘন, মসৃণ এবং কম ছিদ্রযুক্ত কাগজে পরিণত হয়।
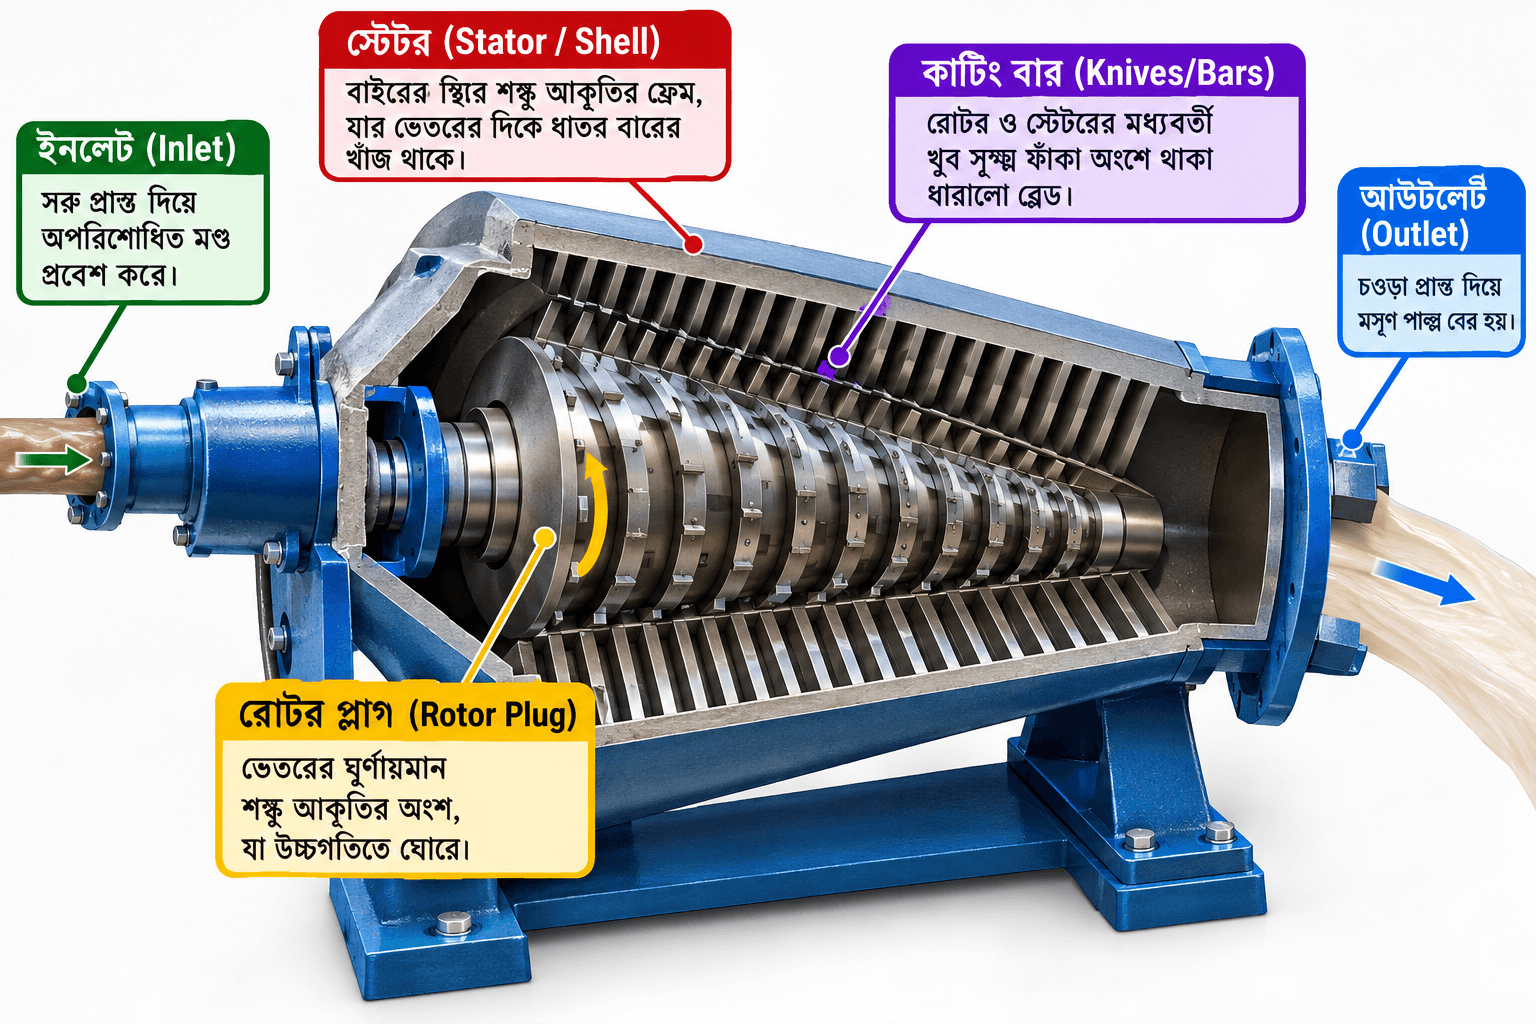
ধাপ ২ খ. রিফাইনিং :
এ কাজটি জর্ডান ইঞ্জিনে সম্পন্ন হয়। এটি একটি আদর্শ রিফাইনিং মেশিন। এ ইঞ্জিনে একটি মোচাকার সেল থাকে। এ সেলের ভিতর কতগুলো দাঁতের সাথে ঘূর্ণায়মান কোর থাকে। পাল্প কোরের মধ্যে প্রবেশ করে দুটি শ্রেণি দণ্ডের মধ্যবর্তী স্থানে পেষণ হয়ে অপর প্রান্ত দিয়ে বেরিয়ে যায়। এভাবে প্রাপ্ত কাগজের অমসৃণতা এবং ছিদ্র দূর করে উজ্জ্বলতা বৃদ্ধি করার জন্য ফিলার (3MgO·4SiO2·H2O), অধঃক্ষিপ্ত CaCO3, গুঁড়া TiO2 ইত্যাদি এবং কাগজে সাইজিং এজেন্ট রেজিন ও অ্যালাম বা ফিটকিরি ইত্যাদি যোগ করা হয় যাতে কাগজের উপর জিলেটিনের ন্যায় আস্তরণ সৃষ্টি হয় ফলে কাগজে কোন তরল পদার্থ সহজেই প্রবেশ করতে পারে না। এছাড়াও কাগজকে বিরঞ্জিত করার জন্য বিরঞ্জকরূপে Ca(OCl)Cl এবং রঙিন করার জন্য প্রয়োজন অনুযায়ী রঞ্জক পদার্থ ব্যবহার করা হয়।
ধাপ ৩ গ. কাগজ শীট তৈরি :
ফোরড্রিনিয়ার মেশিনে বা সিলিন্ডার মেশিনের বিভিন্ন ধাপে রিফাইনিং করা গাঢ় ও মসৃণ পাল্পকে দুই রোলারের মাঝখানে চাপ দিয়ে, পানি অপসারণ (৯০-৯৫% শুষ্ক) করে এবং প্রয়োজনমতো সাইজিং এজেন্ট ছিটিয়ে ক্যালেন্ডারিং করে মসৃণ পাতলা শীটে রূপান্তর করা হয়।

